电气电子设备装配工艺 电子设备及器件

一、引言
电气电子设备的装配工艺是保证产品性能、可靠性与一致性的关键环节。随着电子设备向小型化、高密度、多功能方向发展,装配工艺面临元件微型化、互连精密化、散热要求高等挑战。本次讲解围绕“电子设备及器件”展开,系统介绍常用电子器件类别、装配前处理要求、典型装配工艺及质量控制要点。
二、电子设备及器件分类
1. 按封装形式分类
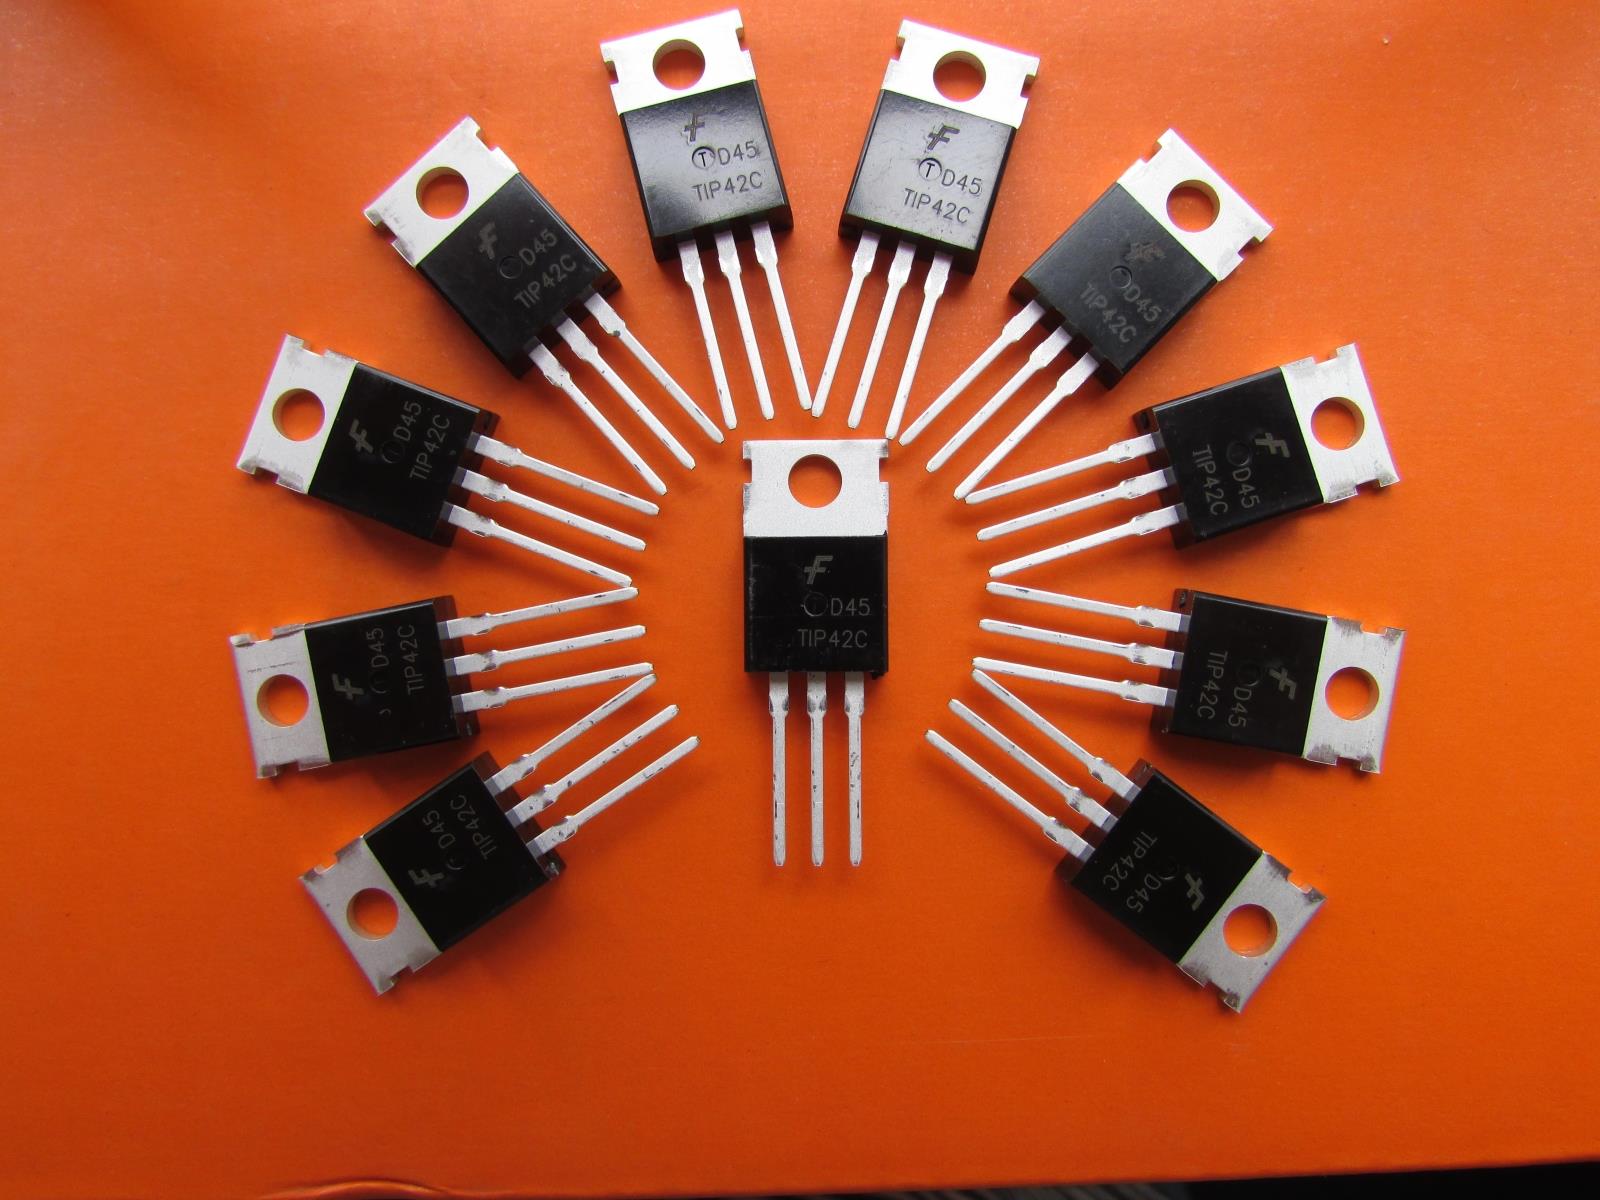
- 通孔插装器件(THD):引脚穿过PCB焊盘孔焊接,如传统电阻、电容、DIP集成电路。
- 表面贴装器件(SMD):直接贴装并焊接在PCB表面,如0603/0402贴片电阻、QFP、BGA、CSP。
- 混合封装:同一PCB上同时存在通孔与表面贴装工艺。
2. 按功能分类
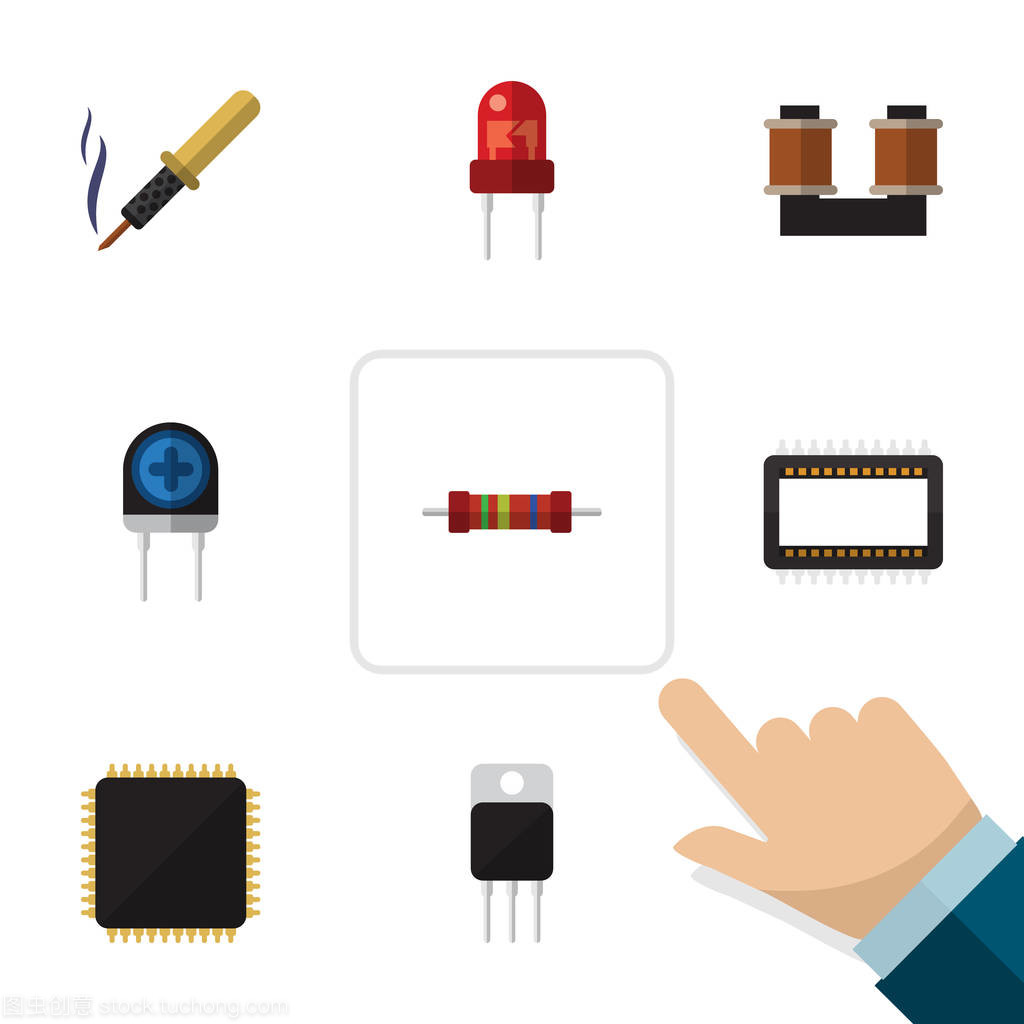
- 无源器件:电阻、电容、电感、变压器、连接器。
- 有源器件:二极管、三极管、MOSFET、集成电路(模拟IC、数字IC、功率IC)。
- 机电元件:继电器、开关、插座、保险丝。
- 敏感元件:传感器、晶振、热敏电阻、光电器件。
- 散热与结构件:散热器、屏蔽罩、紧固件。
3. 按静电敏感等级分类
- 非静电敏感器件:普通电阻、电容、电感。
- 静电敏感器件(ESDS):MOS管、CMOS IC、激光二极管、场效应器件。
装配全过程需采取防静电措施。
三、装配前工艺准备
1. PCB与元器件检验
- PCB检查:焊盘清洁度、阻焊层完整性、图形尺寸。
- 元器件检验:型号、规格、精度、引脚共面性、可焊性。
- 潮湿敏感器件(MSD)管理:按Level 1~6执行烘烤与存放时限。
2. 引线成形与预加工
- 轴向/径向引脚折弯,保证应力释放。
- 多引脚器件引脚共面度控制。
- 引脚搪锡:提高可焊性,控制温度与时间。
3. 防静电与净化环境
- 防静电手环、台垫、服、鞋。
- 洁净度要求根据产品等级执行(如千级、万级)。
- 温度23±5℃,相对湿度45%~75%。
四、典型装配工艺
1. 通孔插装工艺
- 流程:引线成形→插装→波峰焊/手工焊→剪脚→清洗→检验。
- 波峰焊参数:预热温度90~120℃,锡炉温度245~260℃,传送速度0.8~1.2 m/min。
- 注意:元件本体与PCB之间留有1~2 mm间隙,避免应力集中。
2. 表面贴装工艺
- 流程:锡膏印刷→贴片→回流焊→清洗→检验→返修。
- 锡膏印刷:钢网厚度0.1~0.15 mm,刮刀角度45°~60°。
- 贴片:吸嘴选择、视觉对中、贴片压力控制。
- 回流焊:预热区、恒温区、回流区、冷却区,峰值温度235~245℃(无铅)。
- BGA/CSP:需X-Ray检测空洞与连锡。
3. 混合装配工艺
- 先贴片回流,再通孔波峰焊;或先通孔再贴片,需考虑耐温。
- 通孔回流焊(PIH):将通孔元件通过锡膏回流完成焊接。
4. 导线与线束装配
- 剥线长度、压接拉力、焊接温度控制。
- 线束固定、绑扎、布线避免干扰与磨损。
- 连接器插拔力与锁紧确认。
5. 整机装配
- 组件装配顺序:先小后大、先重后轻、先内后外。
- 螺丝紧固力矩控制,防松措施。
- 屏蔽、接地、散热装配。
五、装配质量控制要点
- 焊接质量:虚焊、连锡、冷焊、气孔、焊锡量。
- 元件方向与极性:二极管、电解电容、IC缺口方向。
- 立碑与偏移:贴片元件偏移≤焊盘宽度1/3。
- 清洁度:助焊剂残留、离子污染。
- 机械性能:引脚抗拉强度、端子压接拉力。
- 电气性能:连通性、绝缘电阻、耐压测试。
六、典型缺陷与对策
- 立碑:调整焊盘对称性、锡膏量、回流曲线。
- 桥连:减少锡膏厚度、优化钢网开孔、调整贴片压力。
- 锡珠:控制助焊剂含量、预热速率、环境湿度。
- 冷焊:提高回流峰值温度、延长回流时间、改善焊盘可焊性。
七、
电子设备及器件的装配工艺贯穿来料、预处理、焊接、整合、检验全过程,核心目标是实现电气连接可靠、机械固定稳固、散热与EMC满足要求。重点应掌握器件分类、MSD/ESD管理、SMT与THT工艺参数、质量控制方法及常见缺陷对策,以提升产品一次合格率与长期可靠性。
如若转载,请注明出处:http://www.haisirui.com/product/12.html
更新时间:2026-11-01 16:42:32